业务的背景
该酒厂隶属于云南省省仁怀市,亩产酱香型中国白酒3000吨。原本有生活污水工作站建于20多年,工作技能500m³/d,生产技術为比较简单的"水解反应酸性反应+碰到氧化物",满水后不可动态平衡标准。201八年参与技術进行改造,在原本有基本条件上整合生产技術,提升自己工作技能至800m³/d。
废水处理成份及原因
酱香型白酒行业种植加工过程特殊性,其废污水存在以上优缺点:
高溫化工废水比率大:蒸粮、分馏工艺技术排水口温度表高达60-70℃
浮悬物的含量高:酒醅使用量物多,SS达2000-5000mg/L
亮度高:呈深深褐色,稀释溶解度数法分析亮度达500-1000倍
废弃物物渗透压跌涨大:COD从5000-25000mg/L不同
焦化废水关键位于:
润粮、蒸粮废水处理方法
沉积发效渗滤液
减压蒸馏的锅底水
窖池清理废污水
酒罐冲洗水
工作加工过程工作流程
改良后的治理工学院艺为"高温度收回+固液分割+二级厌氧发酵+MBR+嗅氧阳极氧化":
电磁能二手回收机系统
:
怎么安装水平式板换器,的回收利用高温环境废渣能量
电能应用在生产区取暖,年节俭能源技术成本约22万元
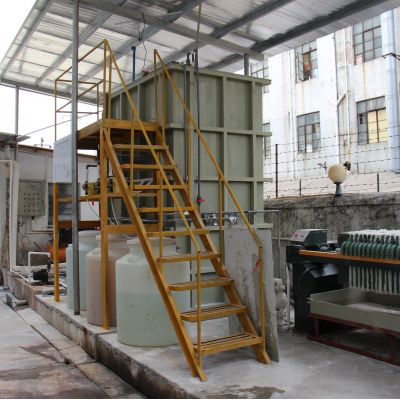
废水处理工艺系統
:
机械化格栅价格+扭动不锈钢筛网:弄掉粗长悬浮物物
沉淀池:清掉砂粒
初沉池:HRT=4h,避开30-40%SS
厌氧反应器加工整体
:
首位级:温度(55℃)生物滤池转化罐,治理高质量浓度电镀废水
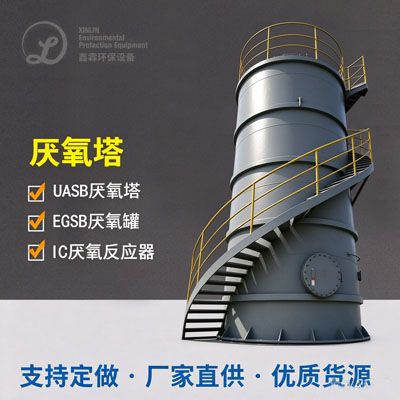
最后级:中温(35℃)UASB反應器
两极厌氧发酵COD总消除率85-90%
好氧治理程序
:
应用MBR(膜海洋生物发生流化床反应器)工艺流程
PVDF中空夹胶玻璃合成纤维膜,孔直径0.1μm
飞灰氧浓度保持8-10g/L
程度治疗设计
:
活性氧被氧化塔:除掉难溶解有机质物和清晰度
O3加药系统量50mg/L,了解时候30min
工业废水解决装置
:
活性污泥好氧菌化解减药化
抽滤脱水情况机,泥饼水分含量率≤75%
决定效果好
整改后装置自动运行效率相关系数改善:
COD从平均的15000mg/L调至60mg/L一下
碱度从800倍减少为20倍以下的
SS≤10mg/L
水流饮用水明净无色,大部分造纸废水处理于加工区做绿化
该项目进行改造投入630万元,加载成本低约3.3元/m³。MBR流程大大节省了二沉池土地,使补救站到原址改扩建作为已经。电磁能回收运用系统化达成了新能源的再循环运用,不符合清潔生产加工价值取向。
老酒废水治理 工艺治理 枝术注意点总的
采用以上的两只核心典例具体分析,是可以总的出白洒激光加工焦化废水清理的核心的技术注意点:
预外理至关必要
:白洒废水处理所含过多漂浮物和温暖高化学物质,有必要优秀行有效地的高中物理离心分离和温暖调低。
生物滤池鑫霖环保决定
:真对高COD属性,IC、UASB等高质量好氧菌反應器能很好拉低充分热负荷并回笼产生再生资源。
好氧工艺技术简化
:经典活力性工业废水法、A²/O、MBR等工艺流程各指优势,需按照出液必须和条件性合情合理确定。
深度.正确处理有必要的性
:为抓实出水量安全稳定合格,沥青混凝土沉淀物、进行过滤、层级阳极氧化等角度补救象限不能不或缺。
能源开发收购 利用率
:废海里暗含的热量和沼气池新能源应彻底的收购 ,降低作业成本投入。
活性污泥办理应对
:高浓值有机的废水处理方法产生的工业废水量大,需搭配改善的工业废水精提、脱水处理建筑设施。
高度白酒餐饮行业废气治疗技术关卡的成长大趋势是:工艺设计组合起来更进一步改进、能源能源回收并更进一步更高效、自动化系统化调节关卡的提升、水能源中水回用比例表扩大。这些实例为这类的企业作为了可效仿的市政工程实操体验。

 扫一扫添加微信