装修案例一:江苏省深圳某石油化学工业厂 VOCs 烟粉尘处里产品
活动背静
广东无锡某是由矿业公司矿业厂其重点制造是由树脂胶、高沸点溶液油等品牌,产销量能 30 万吨左右。在制造全过程中,化学反应罐给料、高沸点溶液萃取回收公司、卧式储罐口呼吸阀等基本原则会废气减排标很大蒸发性充分物(VOCs),其重点含量为苯、甲苯、二甲苯、非二氧化氮总烃等,废气减排标兼具浓硫酸氧化还原电位高(3000-5000mg/m³)、新风量大(50000m³/h)、可燃易爆的共同点。渐渐《蒸发性充分物废气减排标标》(DB32/4041-2021)的方案,场地的标准的企业 VOCs 废气减排标浓硫酸氧化还原电位≤60mg/m³,厂界无组建废气减排标≤2.0mg/m³,而该厂和原有的活力性炭溶解部件因太久运营溶解速度增涨,影响废气减排标不合格,遇到绿色举报概率,且刺鼻味道噪声扰民相关问题比较突出,急需用钱更新升级改装。
項目印刷废气化学成分原因
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
处理技艺流程图
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
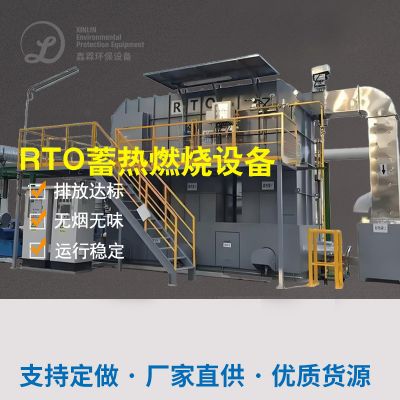
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
以后特效
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
装修案例二:上海杭州市某制药企业化学工业厂耐酸碱有机废气物 + VOCs 混合式治疗新项目
该项目大环境
浙江省北京某药厂化学工业厂以组成食材药为主导,生產过程中 中牵涉腐烛性化学反应、有机化学石油醚萃取法等多种工序,烟粉尘首要为弱呈酸性烟粉尘(HCl、磷酸雾)、偏碱烟粉尘(NH₃)及 VOCs(甲醇、二氯二氧化氮),还具有的成分缜密、腐烛性强、异味刺鼻异味的的特点。原清理配制为从单一碱洗塔,仅能出掉局部弱呈酸性汽体,VOCs 和氯气无团队释放情况严重,引起厂界 NH₃密度偏高(规范标准≤1.5mg/m³,亲测 2.8mg/m³),且机器通风管道因腐烛经常用户名,具备安全性高危险。
新项目印刷废气有效成分來源
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
净化处理鑫霖环保方法
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
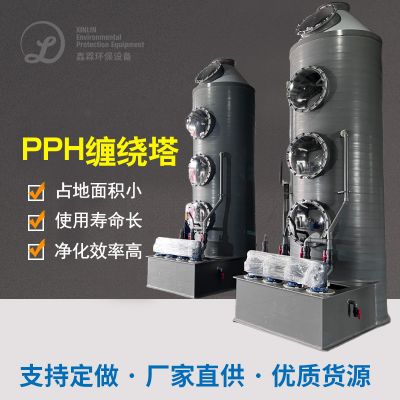
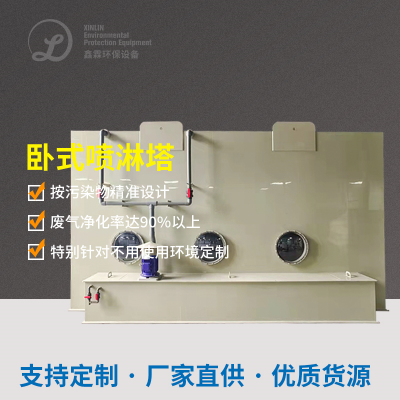
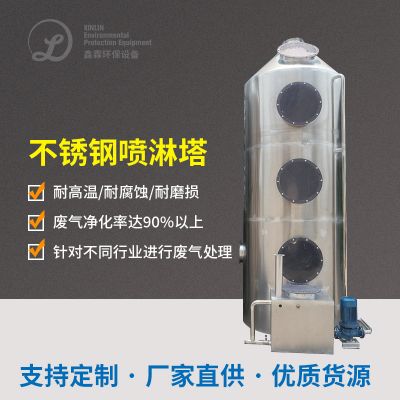
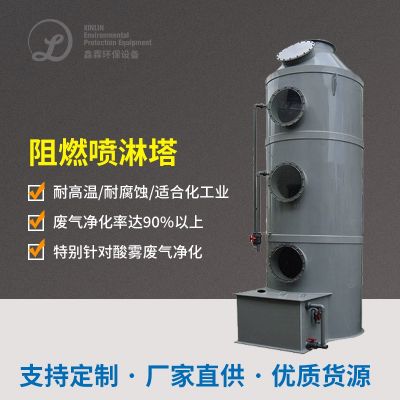
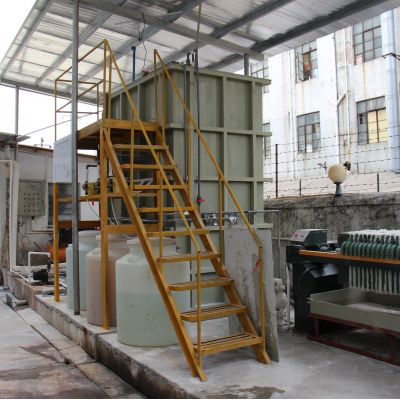
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
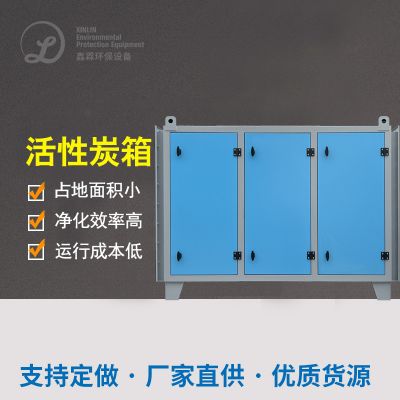
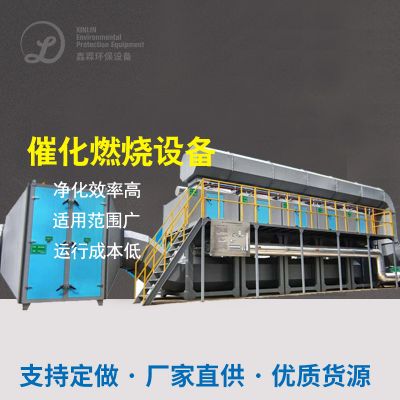
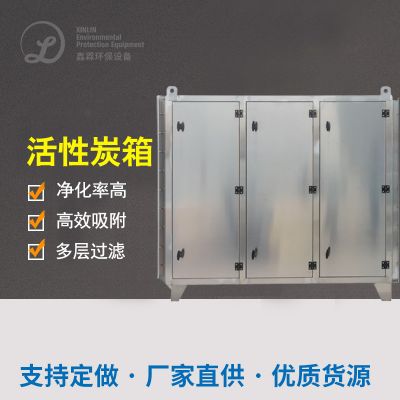
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
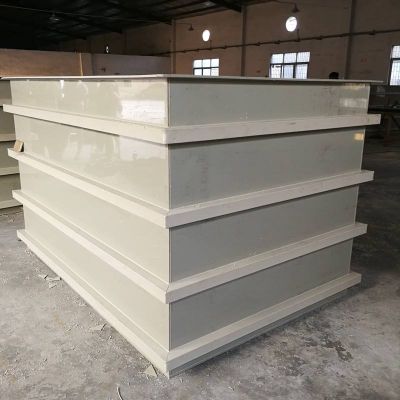
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
决定性视觉效果
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
典例三:辽宁郑州某复合肥料医药化厂子氯离子废液补救内容
投资项目大环境
贵州郑州某磷肥化学工业厂每年生产的尿素溶液液 50 万吨左右,在尿素溶液液转化成、造粒及氨水贮罐卸料的过程 中,不少 NH₃废水无组识直接排出口,致使工业区外面氯气浓度值过高(厂界准则≤1.5mg/m³,测量比较高达 5.2mg/m³),既金属腐蚀主设备,还对农地粮食作物和居民家庭身体健康会导致决定。本省环境保护部门乃至每一位员工必须中小企业时限影响治理,为了保证氨直接排出口实现《臭气影响物直接排出口准则》(GB14554-93)。
内容的废气情况源于
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
办理工序工作流程
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
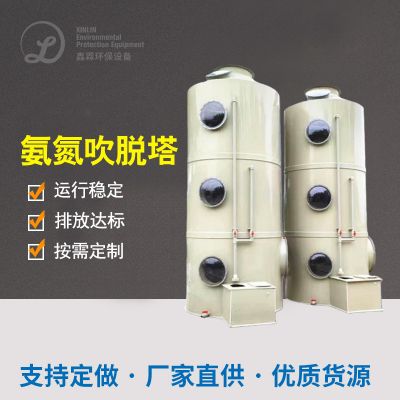
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
终于治疗效果
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。

 扫一扫添加微信