冷冻食品饮料厂炸肉环节粉尘浓度与排烟协同作战管控
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
粉尘爆炸与烟粉尘由来
有害气体:油煎的时候中舒芙蕾糠、海藻酸钠残渣进行的细小粒物。
废气排放:油分水分子、醛类、短链有机的类化合物及丙烯醛等裂解物质。
操作方法与机
电磁能收购 与预加工
热置换器回报废水中的能量,应用在生產热开水或加温清新室外的新鲜空气,年浪费能量材料费约40万元。
风暴剥离 器洗去大颗粒剂油滴和尘土(比表面积>10μm),调低后继机械载荷。
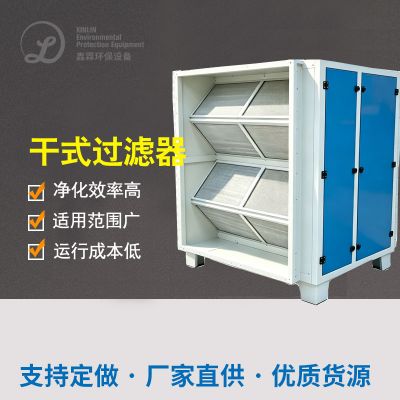
更高效感应电除油与催化剂的作用腐蚀
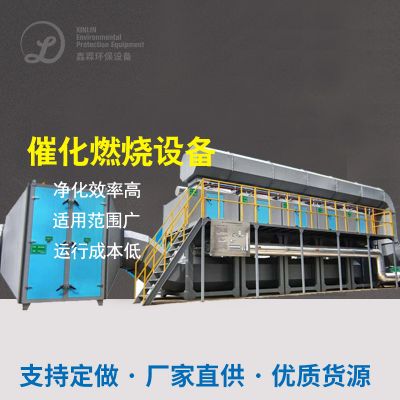
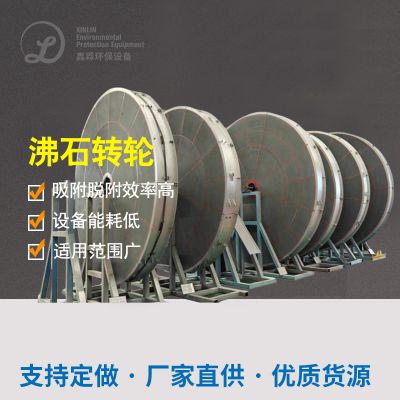
催化反应剂适用贵彩石纳米涂层,在250-300℃下将VOCs被氧化为CO₂和H₂O。
系统软件自动的洗涤系统软件定期存款清洗道路促使剂表明,阻止动物油脂空气能管道堵塞,延后用生命。
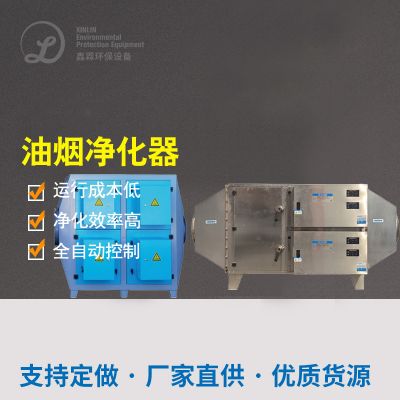
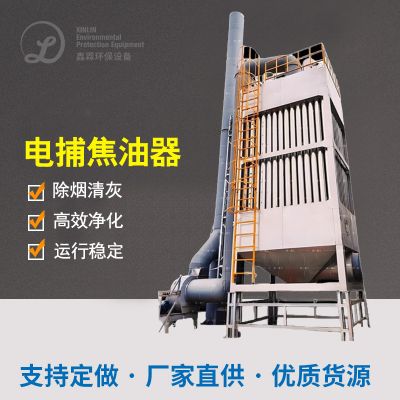
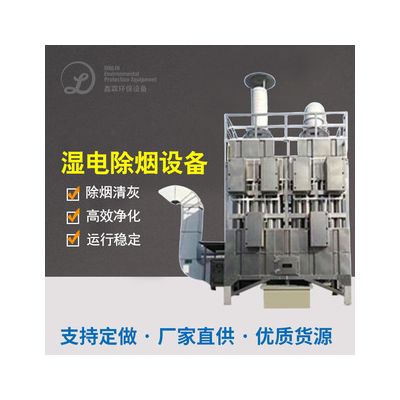
除静电除油器用高电压直流电源静电场,使油垢污渍水分子荷电后吸附剂在平行板电容器上,快速清理率>90%。
超高温离子液体防氧化装置设备(RCO)被分解转换成余量生物碳物:
智能化风控与的安全装修设计
一直环境监测数据技术装置时时监测数据技术油烟净化器含量、温和心理压力,偏高时系统自动报警灯并调准进行处理技术指标。
防燃同步电机和耐油通道设置,变低起火和爆表风险控制。
办理成效与竞争力
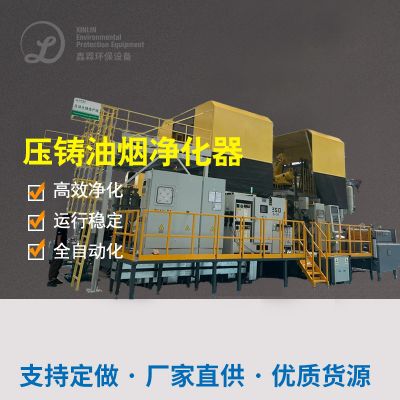
非甲烷气体总烃废气排放浓硫酸浓度<20mg/m³,油烟净化取除率>99%,机械设备擦洗期从每星期一遍延长了至每第二季度一遍。
年浪费能源资源和维持成本约30万元,成本收回期2.5年。
确认节能减排报验,尽量不要停工整治风险性,发展品牌市场经济精神面貌。
事例薄弱环节
热能工程收回与气体污染治理结合起来:保持自然能源再循环再生利用,减小正常运行直接费用。
催化剂的作用被氧化技术工艺:科学规范吸附有机质物,办理学习工作效率,无重新污染问题。
智慧化维护:优酷云监测方案与自己清晰设备,减掉人工控制调查,的提升稳定量分析性。

 扫一扫添加微信